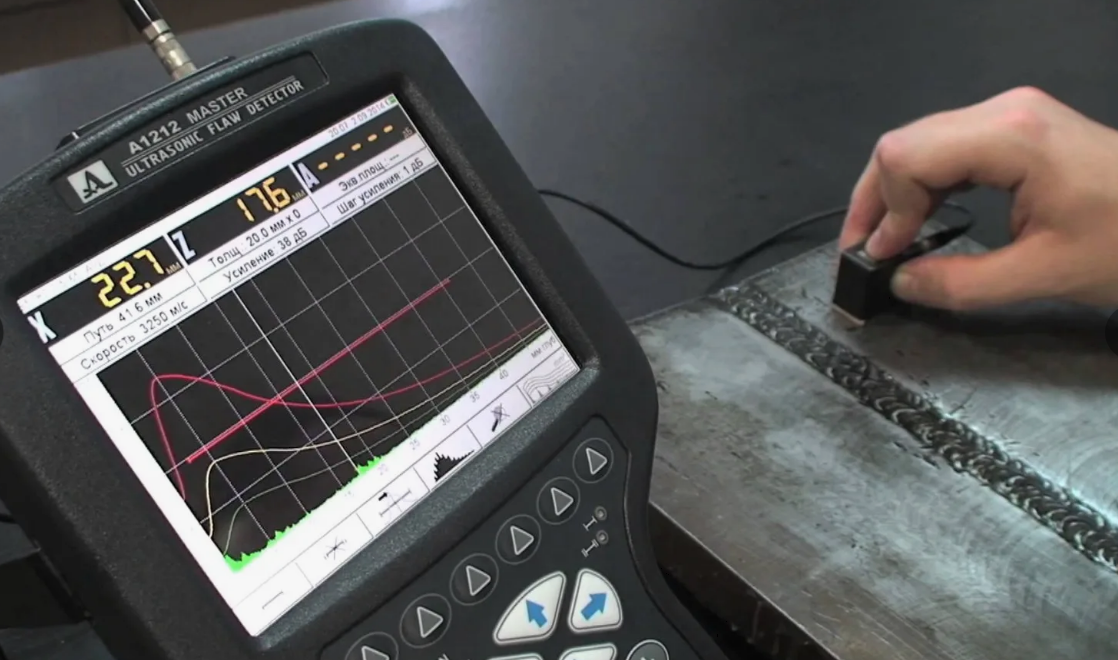
Ультразвуковой контроль (УЗК) — наиболее распространённый метод неразрушающего контроля сварных соединений. Он позволяет выявить внутренние дефекты швов без разрушения конструкции и применяется на всех ответственных объектах строительства.
Принцип метода
Ультразвуковые волны, введённые в металл через пьезоэлектрический преобразователь, отражаются от дефектов (трещин, пор, непроваров) и фиксируются на экране дефектоскопа. По характеристикам отражённого сигнала определяют тип, размер и координаты дефекта.
Какие дефекты выявляет УЗК
- Трещины в металле шва и зоне термического влияния
- Непровары и несплавления
- Газовые поры и скопления пор
- Шлаковые включения
- Подрезы основного металла
- Расслоения в основном металле
Порядок проведения УЗК
- Подготовка поверхности — зачистка от брызг, окалины, загрязнений
- Нанесение контактной жидкости (масло, гель)
- Сканирование шва преобразователем по установленной схеме
- Фиксация выявленных индикаций
- Оценка допустимости дефектов по нормам
- Оформление заключения
Нормы оценки качества
Допустимость дефектов оценивается по ГОСТ Р 55724-2013 и нормативным документам на конкретные конструкции. Основные критерии:
- Амплитуда сигнала — сравнивается с браковочным уровнем
- Условная протяжённость — максимальная длина дефекта
- Суммарная протяжённость — на единицу длины шва
Где применяется
- Несущие металлические конструкции зданий и сооружений
- Трубопроводы и резервуары
- Мостовые конструкции
- Подъёмно-транспортное оборудование (краны, балки)
- Контроль при аттестации сварщиков
Нормативная база:
ГОСТ Р 55724-2013
ГОСТ 14782-86
СП 70.13330.2012
РД 03-606-03